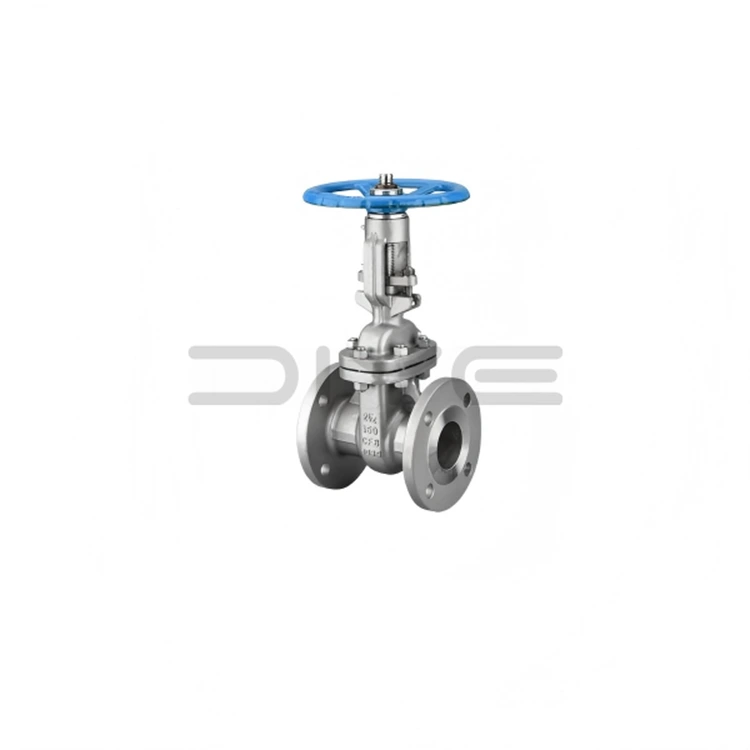
Избор на одделение од не'рѓосувачки челик за вентили на портата
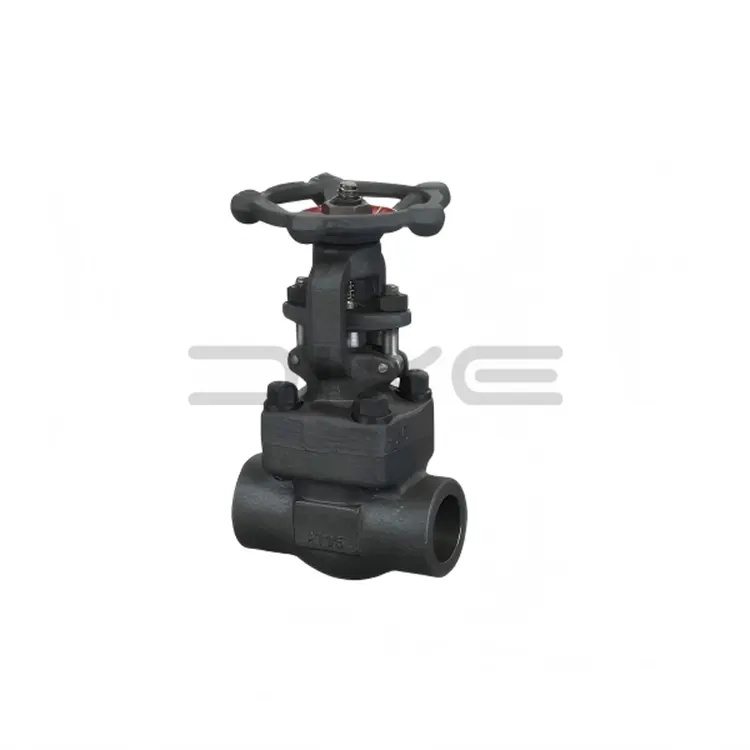
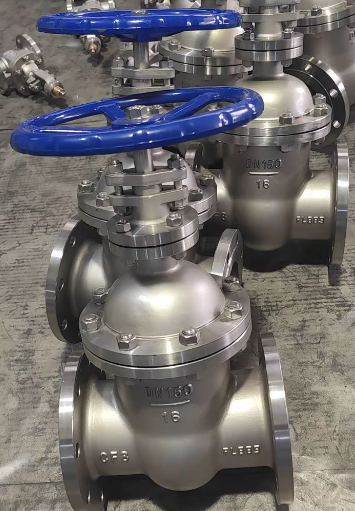
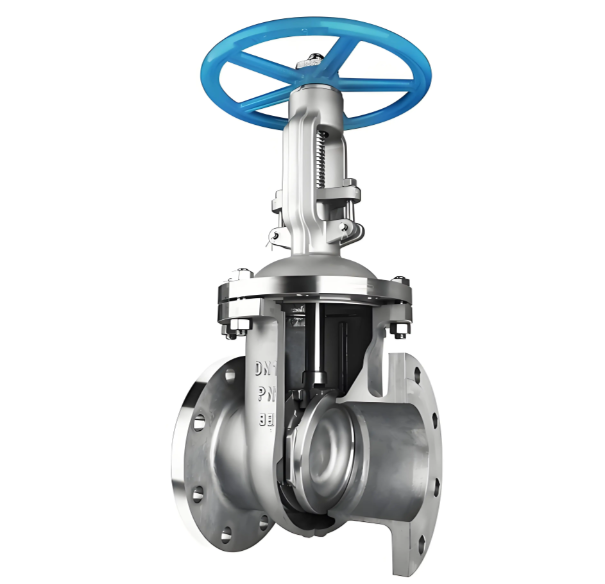
Избор на оценка на материјал заВентили за порти од нерѓосувачки челик Изборот на степенот на материјалот за вентилите на портата од нерѓосувачки челик се одредува според карактеристиките на медиумот, заедно со условите за сервисирање на температура-притисок. Подолу се наведени три широко користени класи на леани:
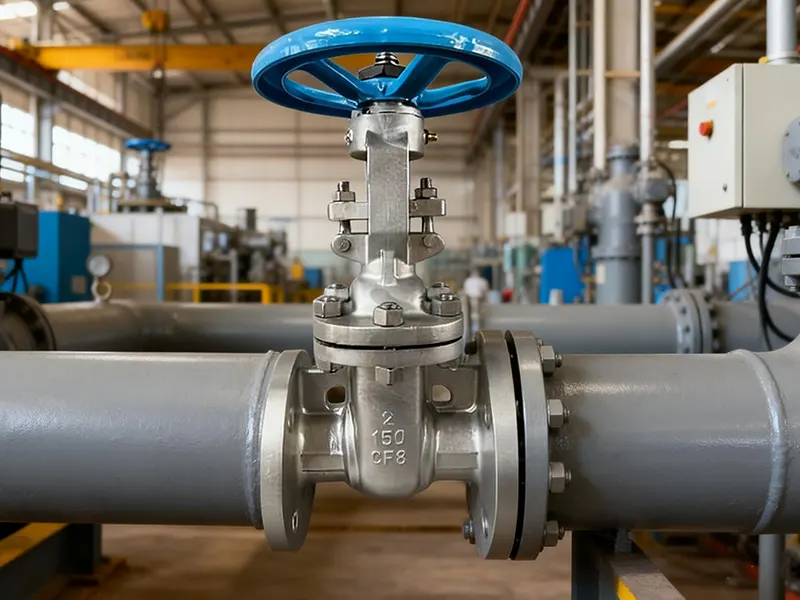
CF8 (304 нерѓосувачки челик):Погоден за благо корозивни медиуми како разредена азотна киселина и органски киселини. Може да издржи работни температури до 400°C и дава најисплатливи перформанси.
CF8M (316 нерѓосувачки челик):Дизајниран за умерено корозивни услуги, вклучувајќи разредена сулфурна киселина, фосфорна киселина и морска вода. Неговата максимална работна температура достигнува 450°C; додавањето на молибден значително ја подобрува отпорноста на корозија со дупчиња.
CF3M (Не'рѓосувачки челик 316L со ултра ниска содржина на јаглерод):Се претпочита за заварени склопови. Неговата содржина на јаглерод се одржува под 0,03%, што ефикасно ја спречува интергрануларна корозија во зоните погодени од топлината на заварот.
За посебни услови на работа, достапни се алтернативни оценки:
CF8C (347 нерѓосувачки челик):Додавањето ниобиум го стабилизира јаглеродот и дава одлична отпорност на интергрануларна корозија со висока температура.
CN7M (легура 20):Специјално формулиран за сервисирање со топла концентрирана сулфурна киселина.
Постапка за избор на оценки:
Потврдете го видот и концентрацијата на медиумот за процесирање
Погледнете ги прирачниците за отпорност на корозија за да ја потврдите компатибилноста со корозија на кандидатските оценки
Дефинирајте ги параметрите за работна температура и притисок
Финализирајте ја оценката што ги задоволува барањата за корозија и притисок-температура
Лиење и обработка Карактеристики наВентили за порти од нерѓосувачки челикПрактиката на леење за вентили од нерѓосувачки челик суштински се разликува од вентилите за порти од јаглероден челик.
Нерѓосувачкиот челик покажува послаба флуидност на стопениот метал во споредба со јаглеродниот челик. Температурата на истурање мора да се зголеми за 50-80°C за да се постигне целосно полнење на калапот; сепак, прекумерната температура предизвикува груба структура на зрната и намалена механичка сила.
Не'рѓосувачкиот челик, исто така, има приближно 1,5 пати поголемо собирање од јаглеродниот челик. Затоа, поголемите кревачи се задолжителни во дизајнот на системот за порти за да се ублажат сериозните шуплини на собирање. За време на леењето се формира потврда површина, што го прави тресењето и мелењето поинтензивно.
Во машинските операции, нерѓосувачкиот челик има слаба обработливост и силна склоност кон стврднување, што го забрзува абењето на алатот. Практичните контрамерки вклучуваат усвојување алатки за сечење со цементиран карбид од серијата YG, намалување на брзината на сечење до 60-70% од типичните вредности за јаглероден челик и примена на повисоки стапки на напојување за да се избегне задржување на алатот на површинските слоеви зацврстени со работа.
Посебно внимание треба да се посвети на тврдото обложување на површините за заптивање. Неусогласените коефициенти на термичка експанзија помеѓу основниот метал од не'рѓосувачки челик и наслагите со тврда обвивка од Stellite може да предизвикаат преостанат стрес и изобличување на компонентите по заварувањето.
Третман на внатрешна површина:
Внатрешните патеки на протокот се чистат со експлозија за да се отстранат бигорот од лиење и преостанатиот песок. Потоа компонентите се третираат со мешан раствор за пасивација на азотна-флуороводоводородна киселина. Овој третман ја елиминира контаминацијата на површината без железо и генерира униформа, густа пасивна фолија од хром-оксид со дебелина од 2-5 nm - бариерата на јадрото обезбедува заштита од корозија.
Квалитетот на пасивација се потврдува преку тестот со сини точки: тест раствор (калиум ферицијанид плус азотна киселина) се нанесува на површината. Добиениот резултат не покажува сина промена на бојата во рок од 30 секунди; сините дамки укажуваат на резидуална контаминација со слободно железо.
Третман на надворешна површина:
Вообичаено, вентилите за порти од не'рѓосувачки челик не бараат надворешен слој со боја благодарение на добрата отпорност на атмосферска корозија. Кога спецификациите на проектот наложуваат обоена ознака, прво мора да се нанесе епоксиден прајмер за да се надмине слабата адхезија на бојата на мазни површини од не'рѓосувачки челик, по што следи нанесување на горниот слој.
Лицата за заптивање на прирабниците се обложени со маст против 'рѓа за привремена заштита за време на транспортот и складирањето, избегнувајќи дамки од 'рѓа на површината што би ги загрозиле перформансите на запечатувањето.
Поврзани вести
- Што е вентил за врата од фалсификуван челик и како поддржува сигурна индустриска контрола на протокот?
- Не'рѓосувачки челик ANSI 150LB цедилка со прирабници Y за сигурна филтрација на цевководот
- Топчест вентил од не'рѓосувачки челик Целосен процес на тестирање | Стандардна инспекција и обезбедување квалитет
- Санитарен 3-парчен вентил за пеперутка за хигиенски системи за контрола на течности
- Трендови на проверете го вентилот за санитарна унија во модерната хигиенска обработка на течности
- Дводелни прирабнички топчест вентил: структурни принципи, правила за инсталација и ограничувања за примена
Остави ми порака